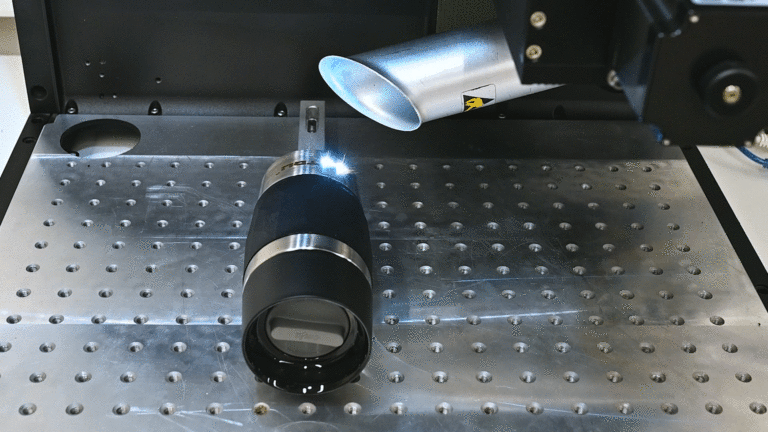
La pulizia laser garantisce un risultato impeccabile. La superficie risulta asciutta, lavorata con precisione e priva di residui di abrasivo. Proprio per questo motivo molte aziende sottovalutano la seconda parte del processo: le emissioni.
Infatti, durante la pulizia laser, lo strato rimosso non scompare semplicemente nel nulla. A seconda del materiale, del rivestimento e delle modalità di esecuzione del processo, si generano fumo, vapori, gas e particelle fini e ultrafini. Il BGHM sottolinea espressamente che durante la pulizia e la rimozione di rivestimenti con radiazione laser possono formarsi miscele di sostanze pericolose, la cui composizione dipende dalle sostanze rimosse e dal laser utilizzato. Soprattutto nel caso dei rivestimenti, spesso la composizione non è completamente nota. BGHM, 2024
È quindi chiaro: la pulizia laser è spesso un processo preciso e moderno. Tuttavia, non è privo di emissioni.
Emissioni da pulizia laser: perché il rischio viene spesso sottovalutato
Nella pratica, l’attenzione si concentra spesso sulla classe del laser, sull’area di protezione e sugli occhiali protettivi. Questo è corretto. Tuttavia, non è sufficiente.
La DGUV individua due principali fonti di pericolo nei dispositivi laser di classe 4 a mano libera utilizzati per la pulizia e la rimozione di rivestimenti: la radiazione laser e le sostanze pericolose generate durante il processo di lavorazione. Inoltre, richiede un sistema di aspirazione funzionante ed efficiente; i prodotti di asportazione devono essere raccolti il più vicino possibile al punto di origine. DGUV FBHM-139, 2024
Ciò è particolarmente importante perché i componenti critici non sono sempre visibili. Il fumo grossolano si nota. Le particelle ultrafini e i componenti gassosi, invece, no. Ciononostante, proprio questi ultimi possono essere rilevanti per l’esposizione per inalazione.
Cosa evidenziano gli studi su particelle e gas
Il corpus di dati scientifici è in crescita. Uno studio pubblicato nel 2024 su Environmental Research ha esaminato le nanoparticelle disperse nell’aria durante la pulizia laser di superfici in acciaio inossidabile 304L corrose. Lo studio dimostra che la pulizia laser può rilasciare nanoparticelle e deve quindi essere inclusa in una valutazione seria dell’esposizione. Park & Park, 2024
Anche l’Istituto francese per la sicurezza sul lavoro (INRS) mette in guardia dall’uso di laser portatili per la sverniciatura, la saldatura e il taglio. In test di laboratorio sulla sverniciatura manuale con laser di acciaio verniciato a polvere, i fumi erano costituiti in gran parte da particelle fini e ultrafini. Inoltre, l’INRS indica, tra gli altri, idrocarburi policiclici aromatici, isocianati, ozono, benzene e monossido di carbonio come possibili componenti delle emissioni. INRS, 2026
Pertanto, la pulizia laser non dovrebbe essere classificata in modo generico come «priva di fumi» o «innocua per l’aria respirabile», ma valutata in base al processo specifico.
Le emissioni della pulizia laser dipendono dal materiale
Non esiste un unico tipo di «fumo laser». L’acciaio corroso produce emissioni diverse rispetto all’acciaio inossidabile, ai componenti verniciati, alle materie plastiche, ai residui oleosi o ai vecchi rivestimenti multistrato.
Pertanto, le aziende devono esaminare la situazione con maggiore attenzione: di quale materiale si tratta? Quale rivestimento viene rimosso? Sono presenti pigmenti, riempitivi, additivi, vecchie vernici o residui sconosciuti? E a che distanza lavora l’operatore dalla zona di processo?
La TRGS 528 specifica, per i processi termici, che nella valutazione dei rischi devono essere inclusi fattori specifici del materiale, del processo, nonché del posto di lavoro e dell’attività svolta. Tra questi figurano, tra l’altro, polveri alveolari e inalabili, particelle e gas, nonché gruppi di sostanze quali composti del cromo (VI), ossidi di nichel, isocianati, aldeidi, monossido di carbonio, gas nitrosi e ozono. TRGS 528, 2020
Per l’aspirazione ciò significa che l’impianto deve essere adeguato al processo reale, non solo alla potenza del laser.
L’aspirazione alla fonte è preferibile alla ventilazione generale del locale
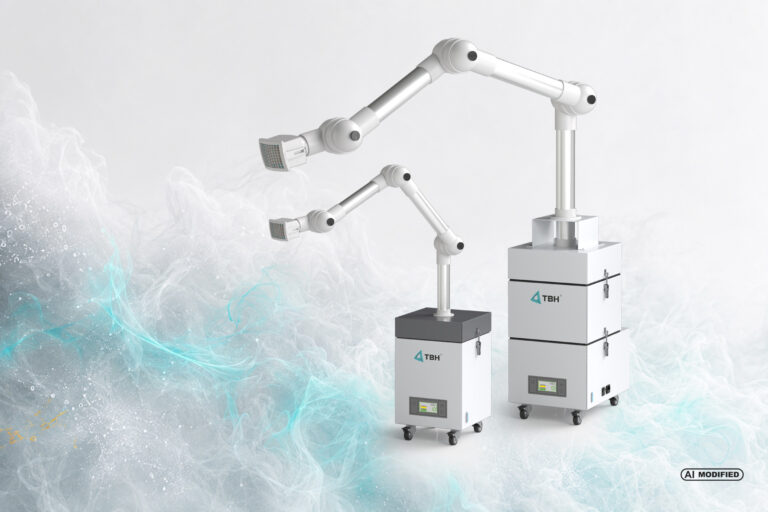
Per quanto riguarda le emissioni derivanti dalla pulizia laser, è l’aspirazione alla fonte a fare la differenza. Quanto più l’impianto di aspirazione è vicino al punto di origine, tanto minore è la dispersione della sostanza pericolosa nell’area di lavoro.
La TRGS 528 formula chiaramente questo principio: le sostanze pericolose devono essere aspirate in via prioritaria nell’area di origine; quanto più vicino alla fonte, tanto più efficiente è l’aspirazione. TRGS 528, 2020
Una ventilazione generale dell’ambiente può essere d’aiuto. Tuttavia, non sostituisce un’efficace aspirazione alla fonte. L’INRS sottolinea, in merito alla pulizia manuale con il laser, che la ventilazione generale da sola non controlla adeguatamente il rischio chimico; in particolare, le particelle fini possono diventare rapidamente critiche. INRS, 2026
Proprio nelle applicazioni manuali è quindi fondamentale la combinazione tra elemento di aspirazione, portata volumetrica, percorso dell’aria, tecnologia di filtraggio e posizione di lavoro.
Tecnologia di filtraggio: non contano solo le particelle
Molte discussioni ruotano attorno ai filtri HEPA o H. Ciò è comprensibile, ma non è sufficiente. Infatti, durante la pulizia laser possono formarsi, oltre alle particelle, anche componenti gassosi e vapori.
Un sistema di aspirazione a regola d’arte deve quindi considerare contemporaneamente diversi aspetti: quali sono le dimensioni delle particelle presenti? Possono formarsi sostanze pericolose gassose? L’aria viene reimmessa nell’ambiente di lavoro o convogliata all’esterno? Come viene monitorato lo stato del filtro? E in che modo l’azienda dimostra l’efficacia delle misure di protezione?
La norma TRGS 528 richiede una verifica dell’efficacia delle misure di protezione, ad esempio tramite misurazioni sul posto di lavoro o altri metodi di rilevamento adeguati. Inoltre, nelle misurazioni distingue tra misurazioni della polvere e misurazioni dei gas. TRGS 528, 2020
In breve: la tecnologia di filtraggio non è un semplice accessorio. È parte integrante del piano di protezione.
Cosa dovrebbero verificare concretamente le aziende ora
Chi utilizza o prevede di utilizzare la pulizia laser non dovrebbe iniziare con la domanda: «Quale apparecchio di aspirazione è adatto al laser?». È meglio chiedersi: «Quali emissioni si generano nel nostro processo e come le rileviamo in modo sicuro?».
Ciò comprende soprattutto:
- Identificare il materiale e il rivestimento
- Valutare criticamente i vecchi rivestimenti sconosciuti
- Includere schede tecniche dei materiali o analisi
- Progettare l’aspirazione il più vicino possibile al punto di origine
- Considerare separatamente particelle e gas
- Verificare e documentare l’efficacia delle misure di protezione
- Istruire i lavoratori in merito alle radiazioni laser e alle sostanze pericolose
La norma DGUV FBHM-139 fornisce a tal fine una guida pratica per la valutazione dei rischi dei laser di classe 4 a mano libera durante la pulizia e la rimozione dei rivestimenti. DGUV FBHM-139, 2024
Conclusione: chi padroneggia la pulizia laser, padroneggia anche le emissioni
La pulizia laser può rendere i processi più puliti, precisi ed efficienti. Proprio per questo vale la pena considerare le emissioni con occhio professionale. La sicurezza, infatti, non deriva dal presupposto che poco fumo visibile significhi anche poco rischio.
Deriva invece dalla valutazione, dall’individuazione delle fonti, dall’adeguata tecnologia di filtraggio e dall’efficacia verificabile.
Questa è la differenza tra «la pulizia laser funziona» e «la pulizia laser è padroneggiata».
Fonti
- DGUV: FBHM-139 Lavori con radiazioni, pulizia e rimozione di rivestimenti con radiazioni laser, 2024
- BGHM: Pulizia e rimozione di rivestimenti con radiazione laser, ma in sicurezza, 2024
- BAuA/AGS: TRGS 528 Lavori di saldatura, 2020
- INRS: Avviso sui laser portatili, 2026
- Park, H. & Park, C.: Nanoparticelle aerodisperse durante la pulizia laser, Environmental Research, 2024